Le choix d’une technique de marquage n’est pas une question de goût, mais une réponse à des contraintes physiques et techniques incompressibles.
- L’intégrité de vos couleurs dépend directement de la porosité et de la nature du matériau.
- La durabilité d’un marquage est une loi physique : seule la gravure est inaltérable, les encres ont une durée de vie limitée.
Recommandation : Analysez d’abord le support et l’usage final de l’objet ; la technique de marquage adéquate s’imposera d’elle-même comme la seule solution viable.
Recevoir une production avec un logo dont le Pantone est approximatif, qui bave ou qui s’écaille après quelques semaines est le cauchemar de tout acheteur ou chef de fabrication. Le réflexe commun est souvent de blâmer l’imprimeur ou la technique utilisée. On entend souvent qu’il faut privilégier la sérigraphie pour les aplats, la tampographie pour les formes complexes ou le laser pour un rendu « premium ». Ces affirmations, bien que partiellement vraies, masquent une réalité plus fondamentale.
La vérité, c’est que ces techniques ne sont pas des options interchangeables que l’on choisit sur un catalogue. Elles sont avant tout des réponses spécifiques à des contraintes physiques : la nature du matériau, sa forme, sa capacité à absorber l’encre, et sa résistance à l’abrasion. La véritable clé n’est donc pas de choisir une technique, mais de comprendre la « loi du matériau » qui dicte la seule méthode viable pour un résultat parfait et durable. Penser en termes de contraintes, et non de préférences, est le changement de paradigme qui met fin aux mauvaises surprises.
Cet article n’est pas un simple catalogue de définitions. Il est conçu comme un guide de décision pour les professionnels, en se concentrant sur les arbitrages techniques essentiels. Nous allons analyser pourquoi vos couleurs changent, comment la forme d’un objet dicte le procédé, quelle est la seule garantie d’un marquage inaltérable, et quelles sont les implications réelles des alternatives écologiques, afin de vous donner les clés pour sécuriser chaque projet de marquage.
Pour vous guider dans cet arbitrage technique, cet article est structuré pour répondre aux questions concrètes que vous vous posez au quotidien. Le sommaire ci-dessous vous permettra de naviguer directement vers les contraintes qui concernent votre projet actuel.
Sommaire : Comprendre les contraintes techniques du marquage sur objet
- Pantone vs Quadrichromie : pourquoi votre logo change de couleur selon la technique choisie ?
- Tampographie ou UV 360° : quelle technique pour imprimer tout autour d’une gourde ?
- Gravure laser : pourquoi est-ce la seule technique inaltérable dans le temps ?
- Embossage et marquage à chaud : comment donner du relief à vos carnets et cuirs ?
- Encres à l’eau ou au soja : quelles sont les alternatives vertes pour un marquage responsable ?
- Tampographie ou gravure laser : quelle technique résiste à 2 ans d’usage intensif ?
- Pourquoi on ne brode pas sur du 130g : les règles d’or du support textile
- Le « No-Logo » trend : pourquoi réduire la taille de votre logo augmente la désirabilité de l’objet ?
Pantone vs Quadrichromie : pourquoi votre logo change de couleur selon la technique choisie ?
La dérive colorimétrique entre le fichier validé et l’objet final est la première source de litiges. L’explication ne réside pas dans une « erreur », mais dans la physique même de la couleur. Un marquage Pantone utilise une encre unique, pré-mélangée pour obtenir la teinte exacte, garantissant un aplat de couleur parfait. À l’inverse, l’impression numérique (quadrichromie) recrée la couleur par une trame de points Cyan, Magenta, Jaune et Noir (CMJN). Cette différence fondamentale explique pourquoi un même logo peut paraître plus vibrant en Pantone et légèrement différent en numérique.
L’intégrité chromatique est mesurée par une valeur scientifique : le Delta E. Il quantifie l’écart de couleur perçu par l’œil humain. Pour un résultat parfait, l’objectif est un Delta E ≤ 1, une différence non perceptible. Un Delta E de 2 correspond déjà à la qualité d’un magazine professionnel. Cependant, cette perfection théorique se heurte à une contrainte majeure : le support. Une encre Pantone n’aura jamais le même rendu sur un plastique blanc absorbant, un métal brossé réfléchissant ou un textile foncé qui « boit » la couleur. Le matériau n’est pas un fond neutre ; il participe activement au rendu final.
Le tableau suivant synthétise l’impact direct du matériau sur la fidélité d’une couleur Pantone. Cette analyse démontre que l’arbitrage couleur/support est le point de départ de tout projet.
| Support | Rendu Pantone | Particularité |
|---|---|---|
| Plastique blanc | Fidèle à 95% | Surface idéale, peu d’absorption |
| Aluminium brossé | Variable 70-85% | Reflets métalliques altèrent la perception |
| Bois teinté | Altéré 60-75% | Absorption et couleur de base influente |
| Textile foncé | Nécessite sous-couche | Blanc de soutien obligatoire |
Plan d’action : votre checklist pour une couleur parfaite
- Vectoriser tous les éléments graphiques du logo pour une mise à l’échelle sans perte.
- Convertir toutes les polices de caractères en tracés vectoriels pour éviter les substitutions.
- Spécifier le profil colorimétrique attendu dans le fichier (ex: IsoCoated V2 pour l’Europe).
- Indiquer les références Pantone C (Coated) ou U (Uncoated) exactes.
- Exiger un Bon à Tirer (BAT) chromatique sur la matière réelle avant de lancer la production en série.
Tampographie ou UV 360° : quelle technique pour imprimer tout autour d’une gourde ?
Marquer un objet cylindrique ou courbe comme une gourde, une tasse ou un stylo présente un défi géométrique. Deux technologies s’affrontent principalement : la tampographie et l’impression numérique UV 360°. Le choix n’est pas esthétique, mais un arbitrage technique entre la finesse du détail et la surface de couverture. La tampographie utilise un tampon en silicone souple qui vient « déposer » l’encre sur l’objet. Cette flexibilité lui permet de s’adapter à des formes complexes et de marquer avec une précision inégalée, même sur de très petits détails. Il est possible d’appliquer jusqu’à 6 couleurs Pantone distinctes avec une grande netteté.
L’impression numérique UV 360°, quant à elle, fait tourner l’objet sur lui-même pendant que des têtes d’impression projettent l’encre, qui est instantanément séchée (polymérisée) par une lumière UV. Son avantage est de pouvoir couvrir la quasi-totalité de la circonférence de l’objet, offrant une surface de communication maximale. Cependant, cette technique a une contrainte physique inévitable : elle génère systématiquement une ligne de raccord verticale (ou « seam line ») à l’endroit où l’impression commence et se termine. Bien que de plus en plus fine, cette ligne reste visible et doit être intégrée intelligemment dans le design.
L’illustration ci-dessous met en évidence la différence fondamentale de couverture entre ces deux approches.
L’arbitrage est donc clair : pour un logo complexe avec des détails fins sur une zone localisée, la tampographie est supérieure. Pour un visuel panoramique qui doit envelopper l’objet, l’UV 360° est la solution, à condition d’accepter et de gérer la contrainte de la ligne de raccord. Le choix est dicté par la nature du visuel et la stratégie de communication, pas par la technique elle-même.
Gravure laser : pourquoi est-ce la seule technique inaltérable dans le temps ?
Contrairement à toutes les autres techniques qui consistent à déposer une couche d’encre sur un support, la gravure laser est un procédé de sublimation ou d’ablation. Le faisceau lumineux ne rajoute rien ; il modifie de manière permanente la structure superficielle du matériau. C’est cette modification physique qui rend le marquage absolument inaltérable. Il ne peut ni s’écailler, ni se décolorer, ni s’effacer, car il fait corps avec l’objet. Il résiste à l’abrasion, aux produits chimiques et aux UV. C’est la seule technique qui garantit une permanence à vie.
Comme le souligne l’expert ACI Laser France dans son guide, la notion de permanence est à nuancer avec la vie du matériau lui-même :
La gravure laser ainsi réalisée est permanente et très résistante à l’abrasion. Le marquage lui-même est permanent, mais son apparence peut évoluer avec l’effet de patine sur des métaux comme le laiton.
– ACI Laser France, Guide du marquage laser industriel
Il n’existe pas « un » laser mais une famille de technologies, chacune adaptée à une contrainte matériau spécifique. Le laser CO2 est idéal pour les matériaux organiques (bois, cuir, verre), car sa longueur d’onde est bien absorbée par l’eau contenue dans ces matières. Le laser Fibre, plus puissant et précis, est destiné aux métaux et plastiques durs. Enfin, le laser UV, dit « à froid », marque les plastiques les plus sensibles sans les chauffer ni les déformer. Le choix du bon type de laser est donc un arbitrage technique crucial pour obtenir le contraste et la propreté de gravure souhaités.
Le tableau suivant détaille les applications idéales pour chaque type de technologie laser, en fonction du matériau à marquer.
| Type de laser | Matériaux adaptés | Résultat | Application idéale |
|---|---|---|---|
| Laser CO2 | Bois, verre, cuir, acrylique | Gravure profonde, contraste élevé | Objets organiques, signalétique |
| Laser Fibre | Métaux, plastiques durs | Marquage précis, annealing possible | Pièces industrielles, bijoux |
| Laser UV | Plastiques sensibles, verre | Marquage sans chaleur | Électronique, médical |
Embossage et marquage à chaud : comment donner du relief à vos carnets et cuirs ?
L’embossage (ou débossage) et le marquage à chaud sont des techniques qui sortent du cadre de la couleur pour entrer dans celui de la texture et du relief. Elles créent une signature physique et sensorielle sur le support, le plus souvent du cuir, de la simili-maroquinerie ou du papier à fort grammage. L’embossage utilise un cliché (une matrice en métal) pour presser le matériau et créer un motif en relief (embossage) ou en creux (débossage). Le résultat est un marquage ton sur ton, discret et élégant, qui invite au toucher.
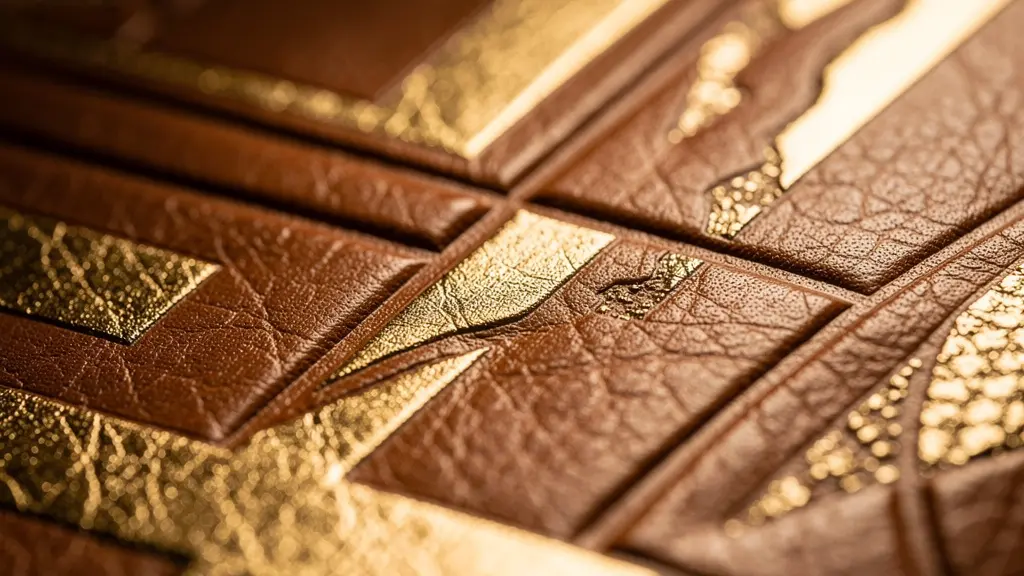
Le marquage à chaud suit le même principe, mais intercale une fine feuille métallique (un « foil ») entre le cliché chauffé et le support. La chaleur et la pression transfèrent le film métallique sur l’objet, créant un marquage brillant (or, argent, cuivre) ou coloré avec un léger creux. Ces deux techniques sont souvent associées pour créer des jeux de matière et de lumière. Elles incarnent une approche premium du branding, où la marque est suggérée plus qu’imposée.
Ce gros plan sur une pièce de cuir illustre parfaitement l’interaction entre le relief de l’embossage et l’éclat métallique du marquage à chaud.
Étude de cas : l’embossage comme branding sensoriel
L’embossage est particulièrement plébiscité dans les secteurs du luxe, comme les hôtels haut de gamme ou les bureaux exécutifs. La technique permet de créer des motifs qui renforcent l’identité de la marque par une expérience tactile. Une signature en relief sur un menu en cuir ou un carnet de notes transforme un simple objet fonctionnel en une expérience mémorable, renforçant la perception de qualité et d’attention au détail.
La contrainte principale de ces techniques est la définition du visuel. Elles sont idéales pour des logos, des monogrammes ou des textes aux tracés nets. Elles ne permettent pas de reproduire des dégradés ou des détails d’une extrême finesse. Le choix de l’embossage est un parti pris pour la sobriété et l’élégance tactile.
Encres à l’eau ou au soja : quelles sont les alternatives vertes pour un marquage responsable ?
La demande pour des solutions de marquage plus respectueuses de l’environnement est croissante. Les alternatives aux encres traditionnelles à base de solvants se multiplient, avec en tête les encres à l’eau, les encres végétales (au soja) et les encres UV LED. L’arbitrage technique ne se fait plus seulement sur le coût, mais sur l’ensemble du cycle de vie : émissions de composés organiques volatils (COV), consommation d’énergie au séchage et recyclabilité du support final.
Les encres traditionnelles contiennent jusqu’à 40% de COV, des polluants atmosphériques. Les encres à l’eau et végétales réduisent drastiquement ces émissions. Toutefois, leur contrainte réside souvent dans le processus de séchage, qui peut nécessiter des tunnels chauffants énergivores. La technologie la plus disruptive est l’encre UV LED, qui ne contient quasiment aucun solvant et est polymérisée par des LED à faible consommation d’énergie. Longtemps, la crainte concernant ces alternatives était leur durabilité et leur stabilité chromatique. Aujourd’hui, les formulations modernes d’encres végétales atteignent un Delta E < 3 après deux ans d’exposition, une performance comparable aux encres traditionnelles.
Le tableau suivant compare ces technologies sur des critères clés d’impact environnemental, permettant un arbitrage éclairé.
| Critère | Encre à l’eau | Encre au soja | Encre UV LED | Encre traditionnelle |
|---|---|---|---|---|
| Énergie séchage | Tunnel chauffant (élevée) | Moyenne | LED (faible) | Variable |
| COV émis | < 5% | 15-20% | < 1% | 25-40% |
| Recyclabilité support | Excellente | Bonne | Variable | Limitée |
| Certification | Oeko-Tex possible | Cradle to Cradle | Variable | Rare |
L’alternative la plus radicale reste cependant de se passer complètement d’encre. Comme le rappelle un expert du secteur :
Le marquage laser représente l’alternative ‘zéro encre’ ultime : aucun consommable, aucun déchet, uniquement une modification permanente de la surface du matériau.
– Gravotech France, Guide des technologies de marquage durable
Tampographie ou gravure laser : quelle technique résiste à 2 ans d’usage intensif ?
La question de la durabilité est centrale pour les objets publicitaires à forte manipulation : porte-clés, stylos, gourdes, outils. La résistance d’un marquage à l’usure, aux frottements et aux intempéries détermine la durée de vie du message de la marque. Sur ce terrain, la différence entre une technique additive (dépôt d’encre) et une technique soustractive (gravure) est fondamentale. La tampographie, même avec les encres les plus performantes, reste une couche de matière ajoutée sur une surface. Sa longévité dépend de l’adhérence de l’encre au support et de la qualité de ses composants.
Les encres « bi-composant » pour la tampographie intègrent un durcisseur qui, après polymérisation, crée un film de protection très résistant. Ces encres sont conçues pour des applications industrielles et offrent une excellente tenue. Cependant, même dans ce cas, l’usure mécanique finit par avoir un effet. Des tests de résistance industriels standards montrent que la tampographie avec encre bi-composant résiste 2 à 3 ans en usage intensif avant de montrer des signes d’usure significatifs.
Test de durabilité : le cas du porte-clés en métal
Une étude en conditions réelles a suivi pendant deux ans des porte-clés métalliques soumis à un usage quotidien (frottement contre des clés, exposition à l’humidité). Le résultat est sans appel : la gravure laser est restée 100% intacte et lisible. En revanche, le marquage par tampographie bi-composant a montré une dégradation de 60% de sa surface, avec un écaillage prononcé sur les zones de friction maximale. Sur un support plastique ABS, moins agressif, la même tampographie a mieux résisté, avec seulement 20% de dégradation.
L’arbitrage de la durabilité est donc un calcul de compromis. Pour des objets dont la durée de vie est par nature limitée ou pour des usages peu intensifs, une tampographie de haute qualité est un excellent choix. Pour un marquage qui doit littéralement survivre à l’objet lui-même, en particulier sur du métal, la gravure laser est la seule et unique garantie de permanence. Le choix est dicté par le cycle de vie attendu de l’objet.
Pourquoi on ne brode pas sur du 130g : les règles d’or du support textile
La broderie est perçue comme la technique de marquage textile la plus qualitative et durable. Cependant, son application est régie par une loi physique simple : la tension. Une broderie est constituée de milliers de points de fil qui tirent sur le tissu. Si le support n’est pas assez dense et stable, il va se déformer, plisser, et le résultat sera de piètre qualité. C’est pourquoi il existe une règle d’or dans l’industrie : le grammage du textile.
Le grammage, exprimé en grammes par mètre carré (g/m²), mesure la densité du tissu. Un t-shirt promotionnel léger fait environ 130-150 g/m². Un polo de qualité ou un sweat-shirt épais se situe entre 180 et 300 g/m². La contrainte est claire : un tissu trop léger n’a pas la structure nécessaire pour supporter la tension d’une broderie directe sans se gondoler. C’est la raison pour laquelle les standards de l’industrie textile promotionnelle recommandent un grammage minimum de 180 g/m² pour une broderie directe, et idéalement 220 g/m² pour un rendu optimal, notamment pour des logos complexes.
Que faire si votre projet porte sur un textile léger ? L’arbitrage consiste à choisir une technique alternative qui n’exerce pas de tension sur le support. Le transfert sérigraphique (une sérigraphie imprimée sur un papier spécial puis transférée à chaud) ou l’impression numérique directe sur textile (DTG) sont d’excellentes options. Une autre solution premium est l’écusson brodé : le logo est brodé sur une base de tissu rigide, puis thermocollé ou cousu sur le vêtement. Cette méthode indirecte permet de bénéficier de l’aspect qualitatif de la broderie sans en subir les contraintes de tension.
Le tableau suivant présente un arbre de décision simple pour choisir la bonne technique en fonction de la contrainte du grammage textile.
| Grammage | Technique recommandée | Rendu | Durabilité |
|---|---|---|---|
| < 130g/m² | Transfert sérigraphique | Plat, net | 2-3 ans |
| 130-180g/m² | Écusson thermocollé | Relief brodé indirect | 5+ ans |
| 180-220g/m² | Broderie avec stabilisateur | Relief direct | 10+ ans |
| > 220g/m² | Broderie directe | Premium, haute définition | Permanent |
À retenir
- Le choix d’une technique de marquage est un arbitrage dicté par les contraintes du matériau, de la forme et de l’usage final, et non une simple préférence esthétique.
- L’intégrité des couleurs (Delta E) est directement impactée par le support ; un même Pantone aura un rendu différent sur plastique, métal ou textile.
- Seule la gravure laser offre un marquage réellement inaltérable, car elle modifie la structure du matériau au lieu de déposer de l’encre.
- La durabilité d’une impression (tampographie, sérigraphie) et la possibilité de broder un textile sont directement corrélées à la qualité des consommables (encre bi-composant) et à la physique du support (grammage).
Le « No-Logo » trend : pourquoi réduire la taille de votre logo augmente la désirabilité de l’objet ?
Une tendance de fond émerge dans le monde de l’objet publicitaire premium : la discrétion. Alors que le réflexe a longtemps été de maximiser la taille du logo pour une visibilité maximale, des études montrent que l’approche inverse peut être beaucoup plus efficace. Le « No-Logo » ou « Quiet Branding » consiste à privilégier un marquage de petite taille, subtil, voire ton sur ton. Cette stratégie transforme la perception de l’objet : il n’est plus perçu comme un support publicitaire, mais comme un cadeau personnel de qualité.
Cette approche repose sur un principe psychologique simple : l’appropriation. Un utilisateur sera plus enclin à utiliser et à conserver durablement un bel objet (un stylo de marque, un carnet en cuir) si le logo de l’entreprise qui l’a offert est discret. Le marquage devient une signature, un détail d’initié, plutôt qu’une affiche publicitaire. Cette subtilité augmente la valeur perçue de l’objet et, par association, de la marque qui l’offre.
Impact du marquage discret sur la perception de valeur
Une comparaison a été menée entre un stylo promotionnel classique avec un logo de 3 cm et un stylo premium identique avec une gravure laser discrète du même logo, réduite à 5 mm sur le clip. Les résultats sont frappants : le second stylo est conservé et utilisé trois fois plus longtemps par les destinataires. Plus important encore, il génère une association de marque 40% plus positive, perçue comme plus élégante et moins intrusive.
Comme le résume l’Institut Français du Design, la valeur se niche dans la discrétion.
Un logo discret transforme l’objet promotionnel en bien personnel de qualité. La marque devient une signature subtile créant un sentiment d’exclusivité et d’appartenance à un club d’initiés.
– Institut Français du Design, Étude sur le branding sensoriel 2024
L’arbitrage n’est donc plus seulement technique, mais stratégique. Il s’agit de choisir entre la visibilité immédiate d’un grand logo et l’impact à long terme d’un objet désirable et adopté par l’utilisateur. Pour les marques visant une image premium, la réponse est claire : moins, c’est plus.
Pour garantir le succès de votre prochain projet, l’étape décisive est donc d’analyser ces contraintes techniques et stratégiques bien en amont. En dialoguant avec votre fournisseur sur la base de ces arbitrages (matériau, durabilité, rendu couleur, stratégie de marque), vous transformez une simple commande en un véritable partenariat technique pour un résultat sans compromis.