
La crédibilité de votre entreprise se mesure aussi à l’intégrité structurelle de vos textiles professionnels.
- La durabilité d’un vêtement (résistance à la déformation et à l’usure) est une question de physique, directement liée au grammage et à la qualité des fibres choisies.
- La pérennité des couleurs et des logos n’est pas magique : elle dépend de la compatibilité chimique entre le type de teinture, l’encre et la composition du tissu.
Recommandation : Auditez chaque textile comme un investissement technique qui garantit la cohérence de votre image de marque, et non comme une simple dépense de communication.
Pour un dirigeant d’entreprise de services ou un artisan, l’image est un capital. Le polo impeccable d’un chef de chantier, le tablier résistant d’un restaurateur ou le t-shirt d’une équipe soudée ne sont pas de simples uniformes ; ce sont des vecteurs de confiance. Pourtant, combien de fois voit-on des logos craquelés après trois lavages, des t-shirts qui se déforment, ou un bleu marine qui vire au grisâtre ? Ces détails, loin d’être anodins, sapent la perception de sérieux et de professionnalisme que vous cherchez à construire.
On pense souvent que le problème vient du marquage, de la technique d’impression, ou d’un simple « manque de chance ». On se concentre sur le design du logo en oubliant son support. Mais si la véritable clé n’était pas dans la personnalisation elle-même, mais dans la science du textile sur lequel elle repose ? Le choix d’un vêtement de travail n’est pas une question de goût, mais une décision technique. Chaque détail, du grammage à la composition des fibres, est régi par des lois physiques et chimiques qui déterminent la durabilité, le rendu et, in fine, la crédibilité de votre marque.
Cet article vous propose de passer du rôle de client à celui d’expert. Nous allons décortiquer, étape par étape, les principes techniques qui font la différence entre un textile qui valorise votre entreprise et un autre qui la dessert. En comprenant le « pourquoi » derrière chaque critère, vous serez armé pour faire des choix éclairés et rentables sur le long terme.
Pour les professionnels qui souhaitent approfondir les aspects techniques du marquage, la vidéo suivante offre un aperçu concret sur l’un des outils de précision utilisés en sérigraphie. Elle illustre parfaitement l’importance du détail et du bon matériel pour un résultat de qualité.
Pour vous guider dans cette analyse technique, nous aborderons les points essentiels qui conditionnent la qualité et la durabilité de vos vêtements professionnels. De la physique du tissu à la chimie des couleurs, chaque section vous donnera les clés pour ne plus jamais vous tromper.
Sommaire : Les fondements techniques d’un textile professionnel de qualité
- 150g vs 190g : quel grammage de coton choisir pour un T-shirt qui ne se déforme pas ?
- Coton bio, Polyester recyclé ou Softshell : quelle matière pour quel usage professionnel ?
- Solidité au lavage : comment s’assurer que votre bleu marine ne vire pas au gris ?
- L’erreur de ne pas anticiper le retrait au lavage : pourquoi prendre une taille au-dessus ?
- Pourquoi on ne brode pas sur du 130g : les règles d’or du support textile
- Pourquoi l’encre craque-t-elle sur le Lycra : les règles de compatibilité
- Pantone vs Quadrichromie : pourquoi votre logo change de couleur selon la technique choisie ?
- Sérigraphie, Tampographie ou Laser : quelle technique de marquage choisir pour votre projet ?
150g vs 190g : quel grammage de coton choisir pour un T-shirt qui ne se déforme pas ?
Le grammage, exprimé en grammes par mètre carré (g/m²), est le premier indicateur tangible de la qualité d’un textile. Il ne s’agit pas simplement d’une mesure de poids, mais d’une estimation de la densité des fibres et donc de l’intégrité structurelle du vêtement. Un t-shirt promotionnel bas de gamme tournera autour de 130-150 g/m². Il paraîtra fin, presque transparent à la lumière, et ses fibres lâches n’offriront que peu de résistance à la tension et à la torsion des lavages. Résultat : il se déformera rapidement, notamment au niveau du col.
À l’inverse, un t-shirt professionnel destiné à durer doit viser un grammage supérieur, idéalement entre 180 et 220 g/m². Cette densité supérieure lui confère une meilleure « main » (tenue en main), une opacité rassurante et surtout, une bien plus grande résilience. Les fibres plus serrées empêchent le tissu de se détendre et garantissent que le vêtement conservera sa forme initiale bien plus longtemps. Cette différence n’est pas marginale ; une analyse comparative de SANVT montre qu’un tissu de 235 g/m² offre jusqu’à 50% de durabilité en plus qu’un tissu de 160 g/m².
Pour un dirigeant, le calcul est simple : un coût d’achat légèrement plus élevé pour un grammage supérieur est rapidement amorti par une durée de vie multipliée par deux ou trois, sans parler de l’image de qualité constamment renvoyée par ses équipes. Le tableau suivant synthétise les usages recommandés pour chaque catégorie de grammage.
| Grammage | Type | Durabilité | Usage recommandé | Coût relatif |
|---|---|---|---|---|
| 120-150 g/m² | Fin/Léger | 6-12 mois | Événements courts, été | € |
| 150-180 g/m² | Standard | 1-2 ans | Usage quotidien | €€ |
| 180-220 g/m² | Épais | 2-3 ans | Professionnel, durable | €€€ |
Coton bio, Polyester recyclé ou Softshell : quelle matière pour quel usage professionnel ?
Au-delà du poids, la nature même de la fibre détermine les performances techniques du vêtement. Chaque matière répond à un besoin spécifique et le choix doit être dicté par l’usage final, et non par le seul prix.
Le coton est la fibre reine du confort et de la respirabilité. Pour un usage professionnel, il faut privilégier le coton peigné, dont les fibres les plus longues ont été sélectionnées pour créer un fil plus lisse, plus doux et plus résistant que le coton cardé standard. Le coton biologique (certifié GOTS, par exemple) va plus loin : en plus de l’argument RSE, il garantit souvent une fibre de qualité supérieure, cultivée sans pesticides, ce qui préserve sa longueur et sa robustesse naturelle. Il est idéal pour les métiers de service, la restauration ou tout contexte où le confort au contact de la peau est primordial.
Le polyester, quant à lui, est le champion de la résistance et du séchage rapide. Souvent utilisé pour les tenues de sport, il trouve sa place dans les métiers physiques (BTP, logistique) où la gestion de la transpiration et la résistance à l’abrasion sont clés. Le polyester recyclé (rPET) offre les mêmes performances techniques tout en constituant un argument écologique fort. Son toucher est moins naturel que celui du coton, mais sa durabilité est excellente.
Enfin, la matière Softshell est une solution technique composite. Généralement composée de trois couches (une face extérieure déperlante, une membrane respirante et une couche intérieure en micropolaire), elle est conçue pour les métiers en extérieur. Elle protège du vent, de la pluie fine et du froid, tout en évacuant l’humidité corporelle. C’est le choix par excellence pour les artisans du bâtiment, les paysagistes ou les techniciens itinérants.
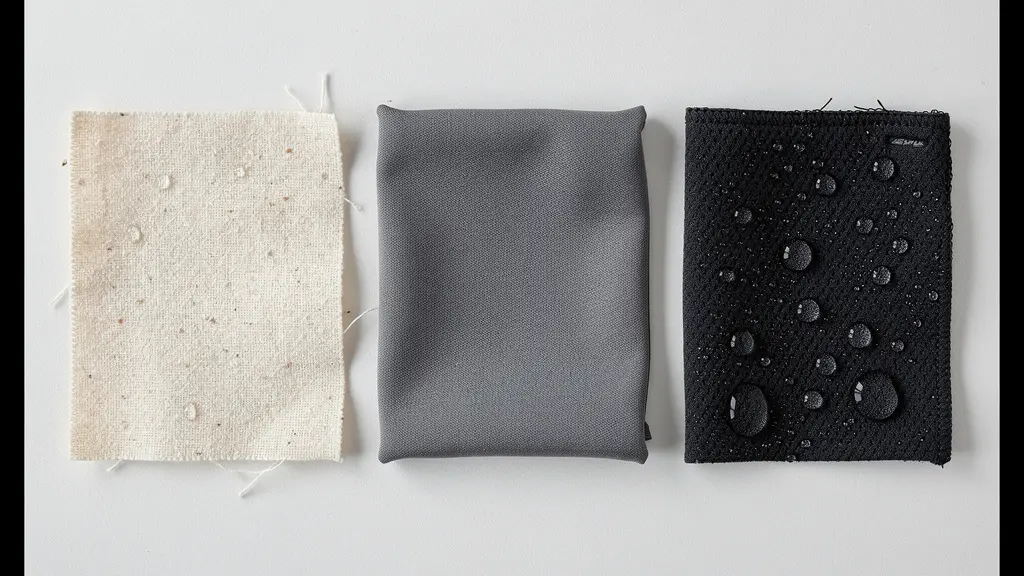
Comme le montre cette comparaison, chaque tissu possède une texture et un rendu visuel uniques qui correspondent à des fonctionnalités précises. Le choix de la matière n’est donc pas esthétique, mais stratégique : il s’agit d’adapter le vêtement aux contraintes réelles du métier pour garantir à la fois le confort de l’employé et la longévité de l’investissement.
Solidité au lavage : comment s’assurer que votre bleu marine ne vire pas au gris ?
La pérennité d’un vêtement professionnel se juge aussi à sa capacité à conserver ses couleurs lavage après lavage. Un logo aux teintes affadies ou un tissu qui délave rapidement envoie un signal de négligence. Ce phénomène n’est pas une fatalité, mais le résultat d’un processus chimique précis : le type de teinture utilisé.
Il existe deux grandes familles de teintures. Les teintures pigmentaires agissent comme une peinture : des pigments de couleur sont déposés à la surface de la fibre à l’aide d’un liant. Cette méthode est économique mais peu durable. Le liant se dégrade avec les frottements et les détergents, libérant les pigments au fil des lavages. C’est la cause principale des couleurs qui « passent ».
À l’opposé, la teinture réactive est un processus bien plus qualitatif. Ici, la couleur ne se dépose pas en surface, mais crée une liaison chimique covalente avec la molécule de cellulose du coton. La couleur devient partie intégrante de la fibre elle-même. Elle résiste donc infiniment mieux aux lavages, à la transpiration et à la lumière. Pour garantir cette qualité, il faut exiger des textiles dont la solidité des couleurs est certifiée, par exemple selon la norme ISO 105. Selon les standards de test de Pro QC International, les textiles certifiés ISO 105 conservent 95% de leur intensité colorimétrique après 50 lavages, une garantie de longévité pour l’image de votre entreprise.
Comme le souligne un expert textile dans le guide d’inspection qualité de Pro QC, le choix est stratégique :
La différence entre teintures réactives et pigmentaires est cruciale : les premières créent une liaison chimique avec la fibre, garantissant une stabilité exceptionnelle, tandis que les secondes ne font que déposer la couleur en surface.
– Expert textile Pro QC, Guide d’inspection qualité textile 2024
Exiger un textile traité avec une teinture réactive est donc un investissement direct dans la constance et la fiabilité de votre image de marque.
L’erreur de ne pas anticiper le retrait au lavage : pourquoi prendre une taille au-dessus ?
Commander une dotation de polos pour toute une équipe et réaliser après le premier lavage qu’ils ont tous perdu une taille est une erreur coûteuse et frustrante. Le retrait est un phénomène physique naturel, surtout pour les fibres comme le coton, qui se détendent lors du tissage et se resserrent au contact de la chaleur et de l’eau. Cependant, ce phénomène peut et doit être maîtrisé en amont par le fabricant.
La solution industrielle à ce problème est le traitement « sanforisé » ou « pré-rétréci ». Ce processus mécanique consiste à faire passer le tissu dans une machine qui le compacte via de la vapeur et de la pression, forçant le retrait avant même la coupe du vêtement. Un tissu sanforisé garantit un taux de retrait résiduel très faible, généralement inférieur à 3%, ce qui est imperceptible à l’usage. Exiger cette mention sur la fiche technique du produit n’est pas une option, c’est une assurance qualité indispensable.
Une autre source de déformation est la torsion. Si le tissu n’a pas été coupé en respectant le droit fil (le sens des fils de chaîne du tissu), les coutures latérales du vêtement vont vriller après quelques lavages, donnant un aspect négligé. Un fabricant de qualité garantit une coupe respectueuse du droit fil. Ne pas s’en assurer, c’est prendre le risque d’une dégradation rapide de l’apparence de vos vêtements, et donc de l’image de vos collaborateurs.
Étude de cas : Le coût caché du retrait non maîtrisé
Une entreprise de 100 employés dans le secteur du BTP avait commandé une dotation complète de polos en coton standard, non-sanforisés. Après seulement trois mois et plusieurs cycles de lavage, plus d’un tiers des vêtements étaient devenus trop courts ou trop serrés pour être portés confortablement. L’entreprise a été contrainte de renouveler 40% de sa dotation prématurément. Cette erreur, qui aurait pu être évitée en choisissant un produit pré-rétréci, a représenté un surcoût direct de 2800€ et a eu un impact négatif sur la perception de la marque employeur auprès des équipes.
Votre plan d’action pour maîtriser le retrait textile
- Audit des fiches techniques : Exigez systématiquement la mention « sanforisé » ou « pré-rétréci » et demandez le pourcentage de retrait garanti par le fabricant (un taux acceptable se situe sous les 3%).
- Vérification de l’échantillon : Avant toute commande en volume, lavez un échantillon à la température recommandée pour observer son comportement réel (retrait et torsion des coutures).
- Analyse de la composition : Pour les mélanges coton/polyester, assurez-vous que le tissu a subi un traitement de stabilisation thermique pour fixer les fibres synthétiques et limiter la déformation.
- Validation de la coupe : Examinez les coutures latérales de l’échantillon. Elles doivent être parfaitement droites et parallèles au bord du vêtement, signe d’une coupe respectant le droit fil.
- Stratégie de commande : En cas de doute ou pour un premier achat chez un nouveau fournisseur, envisagez de commander une taille au-dessus pour un ou deux collaborateurs afin de tester en conditions réelles et ajuster la commande principale.
Pourquoi on ne brode pas sur du 130g : les règles d’or du support textile
La broderie est souvent perçue comme la technique de marquage la plus noble et la plus durable. C’est vrai, à une condition fondamentale : que le support textile soit capable de la soutenir. Broder un logo sur un tissu trop fin, c’est comme construire une maison sur des fondations instables : le résultat est voué à l’échec.
Le processus de broderie exerce une tension mécanique considérable sur le tissu. Les milliers de points de fil tirés par l’aiguille resserrent la zone de marquage. Si le grammage du tissu est insuffisant, il n’a pas la structure nécessaire pour résister à cette tension. Le résultat est un effet de « gondolage » ou « frisage » : le tissu se plisse tout autour du logo, créant un rendu disgracieux qui ne s’améliorera pas avec le temps. De plus, la densité de la broderie peut même aller jusqu’à déchirer les fibres d’un tissu trop fragile.
C’est pourquoi les experts s’accordent sur une règle d’or : selon les recommandations techniques des spécialistes comme MAINGAUCHE, un grammage minimum de 180g/m² est requis pour une broderie de qualité sans déformation. Idéalement, pour un rendu parfaitement plat et premium, un support de 200 g/m² ou plus (comme sur un polo de qualité ou un sweat-shirt) est préférable. Cette règle s’applique aussi aux casquettes, dont la structure rigide est spécifiquement conçue pour recevoir ce type de marquage.

L’image ci-dessus illustre parfaitement le problème : à gauche, une broderie sur un tissu léger qui se déforme sous la tension ; à droite, le même logo sur un tissu épais, offrant un rendu net et professionnel. Ignorer cette règle de compatibilité physique, c’est payer pour un marquage premium qui finira par dévaloriser votre vêtement et votre marque.
Pourquoi l’encre craque-t-elle sur le Lycra : les règles de compatibilité
Les vêtements de sport ou les tenues près du corps pour certains métiers (hôtesses, coachs) contiennent souvent de l’élasthanne (aussi connu sous la marque Lycra®) pour offrir confort et liberté de mouvement. Marquer ces textiles extensibles représente un défi technique majeur : comment l’encre peut-elle suivre l’étirement du tissu sans se fissurer ?
Le problème vient, encore une fois, d’une incompatibilité, cette fois-ci entre les propriétés de l’encre et celles du tissu. Les encres de sérigraphie traditionnelles (plastisol) ont une élasticité limitée. Une fois séchées, elles forment une couche rigide à la surface du textile. Quand un tissu contenant plus de 5% d’élasthanne est étiré, l’encre, incapable de s’allonger, se craquelle et se brise. Le logo est alors ruiné dès la première utilisation.
Pour contrer ce phénomène, les professionnels doivent utiliser des encres spécifiques, dites « stretch », contenant des additifs plastifiants qui leur confèrent une plus grande souplesse. Une autre problématique sur les tissus synthétiques colorés est la « migration » : les pigments de la teinture du tissu peuvent remonter à travers l’encre lors du séchage à chaud, altérant la couleur du logo (un blanc imprimé sur un polo rouge peut virer au rose). Pour l’éviter, l’application d’une sous-couche bloquante avant l’encre de couleur est indispensable.
Récemment, de nouvelles technologies comme le DTF (Direct To Film) ont révolutionné le marquage sur textiles élastiques. Cette technique consiste à imprimer le visuel sur un film, puis à le transférer à chaud sur le vêtement avec une colle spéciale. Le résultat offre une élasticité exceptionnelle, pouvant atteindre 200% sans aucun craquellement, là où les encres traditionnelles atteignent leurs limites bien plus tôt. C’est la solution idéale pour garantir un logo intact sur des matières très techniques.
Pantone vs Quadrichromie : pourquoi votre logo change de couleur selon la technique choisie ?
Voir le « rouge vif » de son logo se transformer en un « rouge orangé » décevant sur le textile final est un problème fréquent. Cette variation de couleur n’est pas due au hasard, mais à une différence fondamentale entre deux systèmes de reproduction des couleurs : le Pantone et la Quadrichromie (CMJN).
Comprendre cette différence est simple avec une analogie. Le système Pantone (ou PMS, Pantone Matching System) est comme une recette de cuisine précise pour une couleur. Pour obtenir un « Orange 021 C » spécifique, l’imprimeur mélange physiquement des encres de base selon une formule exacte, créant ainsi une encre unique et parfaitement fidèle à la référence. Cette encre est ensuite appliquée en aplat sur le textile. C’est la garantie d’obtenir une couleur exacte et constante sur toute une production. C’est le système à privilégier pour les logos avec peu de couleurs (1 à 4) où la fidélité chromatique est un enjeu de branding majeur.
La Quadrichromie (CMJN), elle, fonctionne comme une illusion d’optique. Elle n’utilise que quatre couleurs d’encre (Cyan, Magenta, Jaune, Noir) qu’elle imprime sous forme de minuscules points juxtaposés. C’est l’œil humain qui, à distance, va « mélanger » ces points pour percevoir une large gamme de couleurs. Cette méthode est indispensable pour imprimer des photos ou des visuels complexes avec de nombreux dégradés. Cependant, elle est intrinsèquement moins précise pour reproduire une couleur spécifique. Le rendu final peut varier légèrement en fonction du support textile, de sa couleur de base et du calibrage de la machine.
En résumé : pour la fidélité absolue d’une charte graphique, exigez une impression en tons directs Pantone. Pour des visuels photographiques, la quadrichromie est la seule option. Connaître la nature de son logo et ses impératifs de couleur permet de dialoguer efficacement avec son imprimeur et d’éviter les mauvaises surprises.
À retenir
- L’intégrité structurelle d’un vêtement (sa capacité à ne pas se déformer) dépend directement de son grammage (g/m²) et de la qualité de ses fibres (ex: coton peigné).
- La stabilité des couleurs n’est pas magique, c’est une question de chimie. Une teinture réactive, qui fusionne avec la fibre, est infiniment supérieure à une teinture pigmentaire de surface.
- Le choix d’une technique de marquage (broderie, sérigraphie) n’est jamais indépendant du support. Il doit respecter des règles de compatibilité physique et chimique pour garantir un résultat durable.
Sérigraphie, Tampographie ou Laser : quelle technique de marquage choisir pour votre projet ?
Le choix final de la technique de marquage est la synthèse de tous les points précédents. Il doit tenir compte du type de tissu, de la complexité du logo, du volume de la commande et du rendu souhaité (premium, coloré, discret…). Chaque technique a ses forces et ses faiblesses, et la meilleure solution est souvent une combinaison intelligente.
La sérigraphie est la technique reine pour les grandes séries sur coton (t-shirts, sweats). Elle offre un excellent rendu des couleurs en aplat (idéalement en tons Pantone) et une très bonne durabilité, pour un coût par pièce qui diminue fortement avec la quantité. La broderie, comme nous l’avons vu, est la solution premium par excellence pour les supports épais et rigides comme les polos lourds, les sweats, les casquettes ou les vestes softshell. Elle offre une durabilité inégalée et une perception de grande qualité grâce à son rendu en relief.
Pour les petites séries ou les visuels très complexes (photos, dégradés), l’impression numérique directe (DTG – Direct to Garment) est une option intéressante, bien que sa durabilité au lavage soit légèrement inférieure à celle de la sérigraphie. Enfin, le marquage laser est une technique plus rare et haut de gamme. Il ne dépose pas de couleur mais vient « brûler » ou décolorer la couche superficielle de certains tissus (comme le Softshell ou la polaire), créant un marquage ton sur ton, discret et indestructible. C’est une excellente option pour un rendu subtil et qualitatif.
Un prestataire expert ne vous proposera pas une seule technique, mais une stratégie multi-techniques. Par exemple, broder les polos des managers, sérigraphier les t-shirts des équipes pour un événement, et utiliser le DTF pour les maillots de sport techniques. Le tableau suivant offre une vue d’ensemble pour guider votre décision.
| Technique | Durabilité | Coût/unité | Rendu | Min. quantité |
|---|---|---|---|---|
| Sérigraphie | ★★★★☆ | €€ | Net et coloré | 50 pcs |
| Broderie | ★★★★★ | €€€ | Premium relief | 10 pcs |
| DTG | ★★★☆☆ | €€ | Photo-réaliste | 1 pc |
| Laser | ★★★★★ | €€€€ | Ton sur ton | 20 pcs |
En adoptant cette approche technique et rigoureuse, vous transformez une simple commande de vêtements en un véritable investissement stratégique pour votre image de marque. Choisir le bon tissu et la bonne technique, c’est s’assurer que l’apparence de vos équipes reflète, jour après jour, l’excellence et le sérieux de votre travail.